

ベアリングのクリアランスを測定する方法: エンジニアとメンテナンス チームのためのガイド
ベアリングのクリアランスは、紙の上では重要ではないように見えますが、ベアリングが冷却され、静かに、そして何千時間も動作するかどうかを決定する詳細の 1 つです。弊社は自社工場を持つベアリングメーカーとして、数多くの生産ラインのすきま測定を行ってまいりました。このガイドでは、機械の再構築、新しいベアリングのチェック、OEM プロジェクトの品質管理プロセスの計画など、自分の作業場でベアリングのクリアランスを正確に測定する方法を説明します。
測定する前に:2種類のベアリングすきま
ゲージを手に取る前に、実際に何を測定しているのかを確認してください。ベアリングクリアランスという語句は 2 つの異なる値を意味する場合があります。エンジンでは、ベアリングクリアランスとは通常、クランクシャフトジャーナルとベアリングシェルの間のオイルクリアランスを指します。これは、部品が回転している間にエンジン油膜が意図的に埋める隙間です。深溝玉軸受やアンギュラ玉軸受などの転がり軸受において、内部すきまは、軸受が取り付けられていないときの輪と転動体との間のラジアル方向またはアキシアル方向の動きの総量です。それはエラーではありません。これは、負荷分散、速度、温度に影響を与える意図的な内部フィットです。
両方の世界をカバーする出発点をお探しの場合は、次のガイドを参照してください。 深溝玉軸受タイプ は、最も広く使用されている転がり軸受ファミリーでクリアランスがどのように機能するかを理解するのに役立ちます。
エンジンベアリングのオイルクリアランスの測定
エンジンのベアリングクリアランスとはオイルクリアランスのことです。適切なダイヤルボアゲージと外側マイクロメーターがあれば、測定は比較的簡単です。まずはクランクシャフトジャーナルとベアリングサドルを掃除します。汚れやバリがあると最終的な数値が変わります。ジャーナル直径をマイクロメーターで測定し、記録します。トルク順序とトルク値に注意して、ベアリング インサートをブロックとキャップに取り付けます。ベアリングシェルが正しく収まるように、キャップを段階的に締めてください。次に、ダイヤル ボア ゲージを使用して、いくつかの点、特にパーティング ラインに対して 90 度の軸受の内径を測定します。ボア径からジャーナル径を引きます。残るのはオイルクリアランスです。
ダイヤルボアゲージをお持ちでない場合は、プラスチック製のゲージストリップが実用的な代替品となります。プラスチックのゲージを座面全体に置き、キャップを取り付け、仕様のトルクで締め、キャップを取り外し、平らにしたストリップを封筒に印刷されているスケールと比較します。この方法では製造現場では良好な結果が得られますが、0.0001 インチの精度が必要な場合にはダイヤル ボア ゲージほど再現性がありません。
ボールベアリングの内部すきまの測定
ボールベアリングの内部ラジアルすきまの測定は、ボールがまだ内部にあるため、測定とは異なります。軽い力の下で、外輪と内輪の間の相対的な半径方向の動きを測定します。お客様から簡単な確認を求められた場合に、当社のワークショップで行う手順は次のとおりです。
- ベアリングを清掃し、室温に戻します。測定中は回転させないでください。
- 内輪をきれいな表面または精密マンドレルにしっかりと保持します。
- 外輪にダイヤルインジケータを配置します。プランジャーは半径方向に位置合わせする必要があります。
- 外輪をゆっくりと上に持ち上げて落ち着かせ、インジケータをゼロに合わせます。
- 外側のリングを下に押して落ち着かせ、インジケーターの読み取り値を記録します。
- ベアリングを回転させ、いくつかの位置で繰り返します。平均値をラジアル内部すきまとして使用します。
この方法は、非シールおよび軽シールの深溝玉軸受に有効です。シールが取り付けられている場合は、ベアリングを検査する必要がある場合にのみ取り外してください。それ以外の場合は、メーカーのクリアランス値を使用します。製造検証には、予圧を制御した専用のすきま測定治具を使用することをお勧めしますが、ダイヤルインジケータ方式でも保守点検には十分な精度が得られます。
一部の用途では、軸方向の内部すきまも必要となります。深溝玉軸受の場合、アキシアルすきまはラジアルすきまに関係しますが、軌道の曲率に依存します。図面にアキシアルすきまが指定されている場合は、内輪を押さえながら外輪を軸方向に移動させてダイヤルインジケータで測定してください。これはラジアルすきま測定に代わるものではありません。
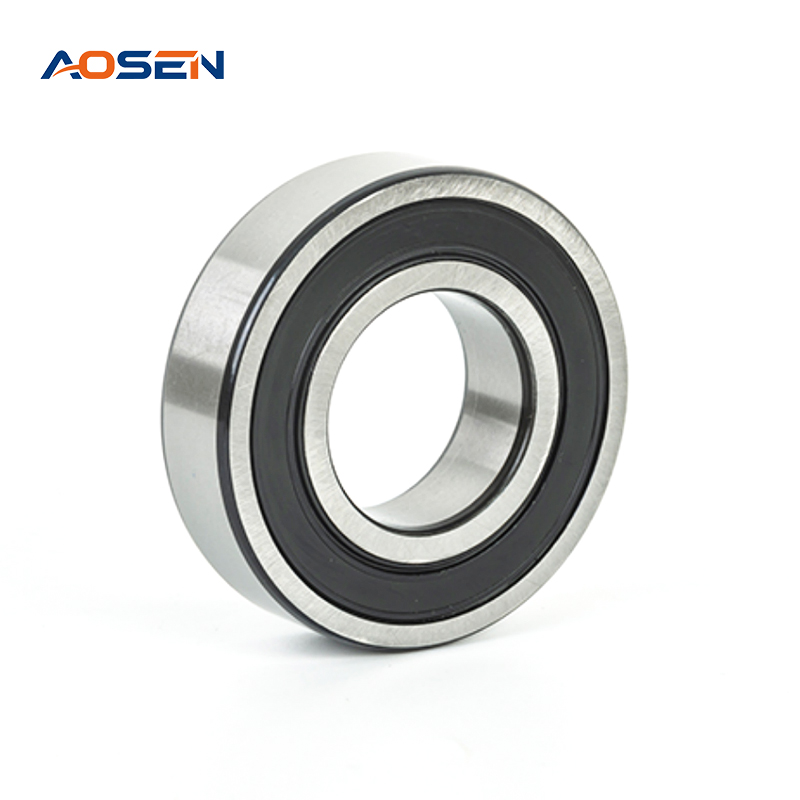 GCr15 鋼を使用した 6200 シリーズ深溝玉軸受 この 6200 シリーズのベアリングには、高硬度と疲労強度を実現する GCr15 鋼が使用されています。 C2、CN、または C3 などのラジアル内部すきまクラスを、適合性と温度を考慮して慎重に選択する必要がある用途に適しています。 製品を見る→
クリアランスクラスとその数字の意味
標準的な深溝玉軸受の場合、メーカーはラジアル内部すきまをクラスで表します。最も一般的なのは、C2、CN (通常)、C3、および C4 です。 CN は、多くの一般的なアプリケーションのデフォルトです。 C2は内部移動が少なく、高剛性に適していますが、軸受がしまりばめの場合、発熱が大きくなる場合があります。 C3 は追加のスペースを提供し、多くの場合、高速モーターや温度変化のあるアプリケーション向けに指定されます。 C4 は、厳しい条件にもさらに耐えることができます。
以下の表は、内径 24 ~ 30 mm の深溝玉軸受の一般的な値を示しています。使用している正確なサイズとシリーズについては、必ず公式のクリアランス表をご確認ください。
| クリアランスクラス | ラジアルすきまの目安 | 一般的な使用方法 |
|---|---|---|
| C2 | 0~10μm | 高剛性、軽荷重、制御されたフィット感 |
| CN | 5~20μm | 一般モーター、ポンプ、標準機械 |
| C3 | 13~28μm | 高速、適度な温度変化 |
| C4 | 20~36μm | 高速、高温、より大きなしまりばめ |
圧入により取付クリアランスが変化する仕組み
取り付けられていないクリアランスを測定するだけでは、作業の半分にすぎません。軸受を軸に圧入すると内輪が膨張し、ラジアル内部すきまが減少します。ベアリングがハウジングに押し込まれると、外輪が圧縮され、すきまが減少します。考慮すべきクリアランスは装着前のカタログ値ではなく、装着後の残留クリアランスです。
たとえば、C3 ベアリングは、取り付け後に有効すきまが通常の範囲に近づくため、シャフトに締まりばめを行う用途によく選択されます。同じセットアップで CN ベアリングを使用して開始すると、最終的に負の内部すきまが発生し、摩擦と熱が増加する可能性があります。これは、以下の用途に使用されるステンレス鋼深溝ベアリングにとって特に重要です。 化学および電気メッキ環境 、耐食性と温度挙動のバランスをとる必要があります。
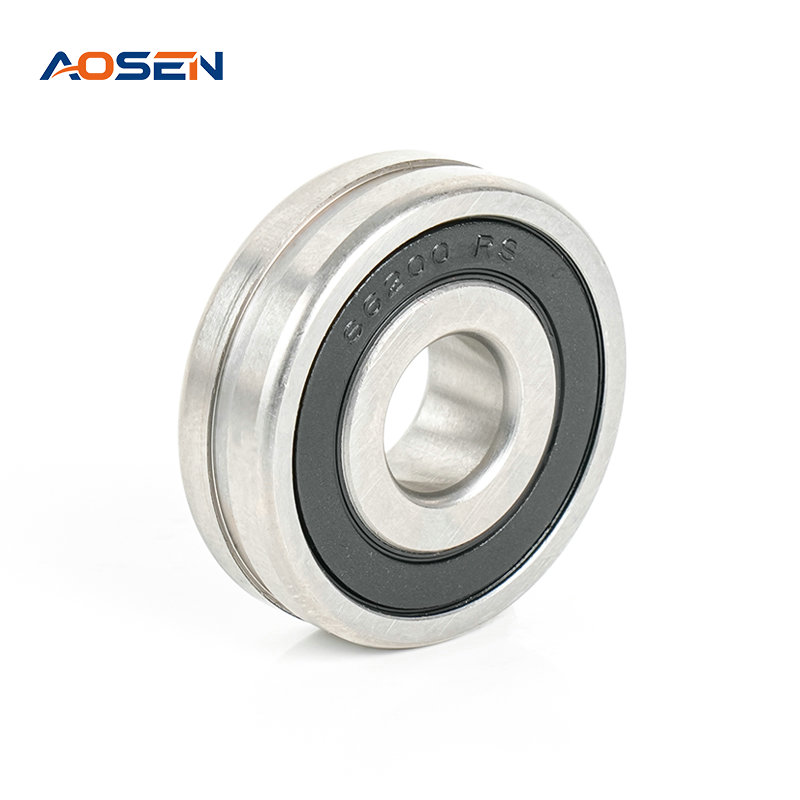 SS 6200 ZZ/2RS ステンレス鋼深溝玉軸受 10mm シャフト用に設計された耐食性 AISI 420 ステンレス鋼ベアリング。そのクリアランス挙動は化学または電気メッキ環境で重要であり、C3 のような適切なクラスは、取り付け後の負の内部クリアランスを回避するのに役立ちます。 製品を見る→
避けるべきよくある間違い
すべてのサービスエンジニアは、避けられるクリアランスエラーによってベアリングが故障するのを目にしたことがあります。最も一般的な間違いは次のとおりです。
- 最初にベアリングを洗浄せずに測定します。
- 最近校正されていないマイクロメーターまたはボアゲージを使用している。
- 複数の位置を平均する代わりに、単一の読み取り値を取得します。
- ベアリングキャップのトルクと締め付け順序が最終的なボアサイズに影響することを忘れてください。
- どれだけのクリアランスが失われるかを考慮せずに、ベアリングをシャフトに押し付けます。
- 隙間ゲージを使用してボール ベアリングのラジアルすきまを測定します。隙間ゲージは、軸方向のすきまや単純なすき間チェックに適しています。
これらのいずれかに見覚えがある場合、最善の解決策は、短い測定チェックリストを作成し、すべてのベアリングについてそれに従うことです。
ベアリングメーカーに問い合わせる場合
安全性と信頼性が重要な場合、ベアリングのメーカーは実際に受けているクリアランスを確認できる必要があります。当社の工場では品質チェックを管理しており、OEM顧客と協力して生産を開始する前に適切なクリアランスクラスを選択しています。シャフト直径、ハウジングボア、速度、負荷、温度、シールタイプをお送りいただければ、適切なクリアランス範囲を推奨し、サンプルベアリングで検証することができます。
コンパクトなモーターや計測器のアプリケーションでは、6800 シリーズが一般的な選択肢であり、同じ測定原理が適用されます。当社のチームは、標準ベアリングを使用している場合でも、ステンレス製ベアリングを使用している場合でも、同じ規律でお客様をサポートできます。
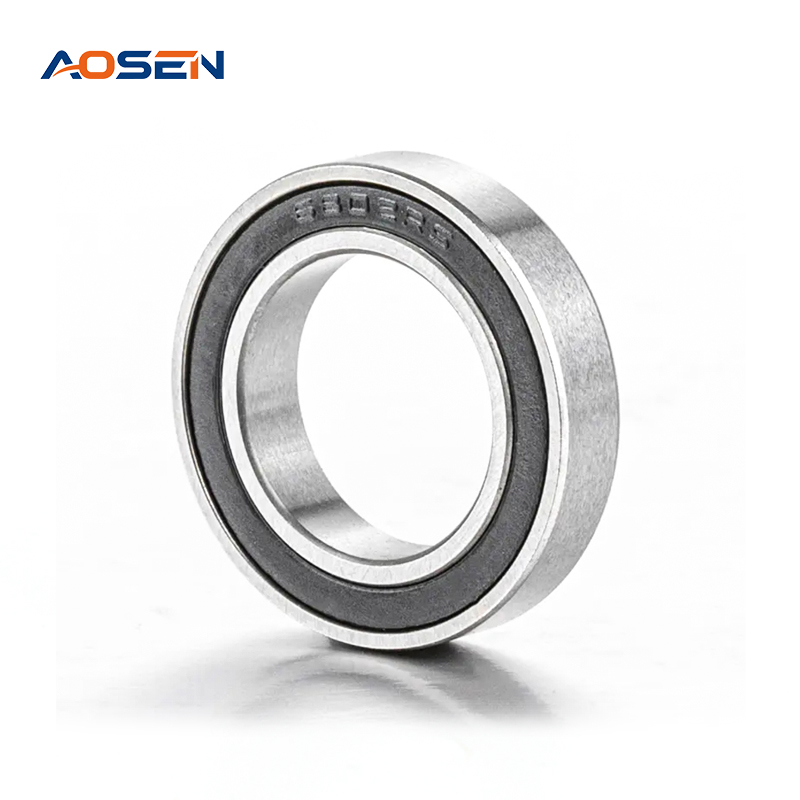 6800シリーズ コンパクト用途向け深溝玉軸受 ラジアル荷重と軽アキシアル荷重を確実に受け止めるコンパクトな軸受シリーズです。 GCr15 鋼で作られており、安定した動作と耐摩耗性を備えているため、クリアランスと測定原理が適用されるモーターや機器にとって賢明な選択となります。 製品を見る→
-

-
 +86-15990593443
-
 浙江省寧波市慈渓市周祥鎮環城西路558号

