

ベアリングに予圧をかける方法: 段階的な方法と避けるべきよくある間違い
ベアリングのプリロードは、アセンブリが高温になるまで簡単に見える調整の 1 つです。簡単に言うと、軸受に予圧をかけるということは、制御されたアキシアル荷重を加えて内部すきまを意図的に除去することを意味し、転動体が軌道と接触した状態を維持できるようになります。正しく実行すると、スピンドルがより硬くなり、より静かになり、より正確になります。下手をすると、発熱、異音、早期故障の原因となります。あるスピンドルが 20,000 rpm で静かなままであるのに、同じスピンドルは鳴き声を発するのはなぜかと疑問に思ったことがあるなら、その違いは多くの場合プリロードにあります。このガイドでは、2 つの主要なプリロード方法、適切なレベルの決定方法、および技術者が最も頻繁に負ける場所について説明します。
なぜベアリングに予圧をかけるのか?
切りくずごとに負荷が変化する間、カッターを安定して保持する必要があるフライススピンドルについて考えてみましょう。ベアリングに内部すきまがある場合、シャフトが軸方向に数マイクロメートル移動する可能性があり、工具が振動し、表面仕上げが劣化します。予圧によってそのギャップが閉じられ、転動体が一定の弾性接触状態に置かれます。ベアリングに予圧をかける実際的な理由は、剛性の向上、騒音の低減、正確なシャフト位置の維持、軽負荷時のボールの滑りの防止、およびシートの摩耗や熱膨張の補償です。工作機械主軸、計測器、 医療機器 再現性のある精度は予圧に依存します。
プリロードは、ナットがきついと感じるまでクランプすることとは異なります。目標は、最大トルクではなく、定義された内部負荷です。工学的に言えば、転動体を介して内輪と外輪の間に圧縮を生じさせます。
位置予圧と定圧予圧の比較
ほとんどの予圧システムは、位置予圧と定圧予圧の 2 つのファミリーに分類されます。位置プリロードでは、スペーサー、シム、またはロック ナットを使用してベアリングを設定された距離だけ離して固定します。予圧力は、ベアリングの幅に対するスペーサーの寸法によって固定されます。一度設置すると、システムを移動することはできません。定圧予圧では、ウェーブ スプリングやコイル スプリングなどのバネを使用して軌道輪を互いに押し付けます。ベアリングとシャフトが温度とともに上昇しても、スプリングは加えられる力をほぼ一定に保ちます。
どちらの方法もアンギュラ玉軸受では一般的です。これは、玉と軌道の間の接触線がアキシアル予圧を予測可能なラジアル剛性に変えるためです。このベアリング タイプの詳細については、当社の資料を参照してください。 アンギュラ玉軸受ガイド 。位置予圧により高い剛性が得られますが、シャフトが熱で膨張するとベアリングに過負荷がかかる可能性があります。定圧力プリロードは、温度上昇によって力が上昇しないため、高速アプリケーションではより寛容です。予圧セット用のアンギュラコンタクトベアリングを注文する場合、公称穴寸法よりも幅公差と平行度が重要です。工場出荷時に設定された適合ペアにより、組み立てが簡素化され、一貫した負荷分散が実現します。
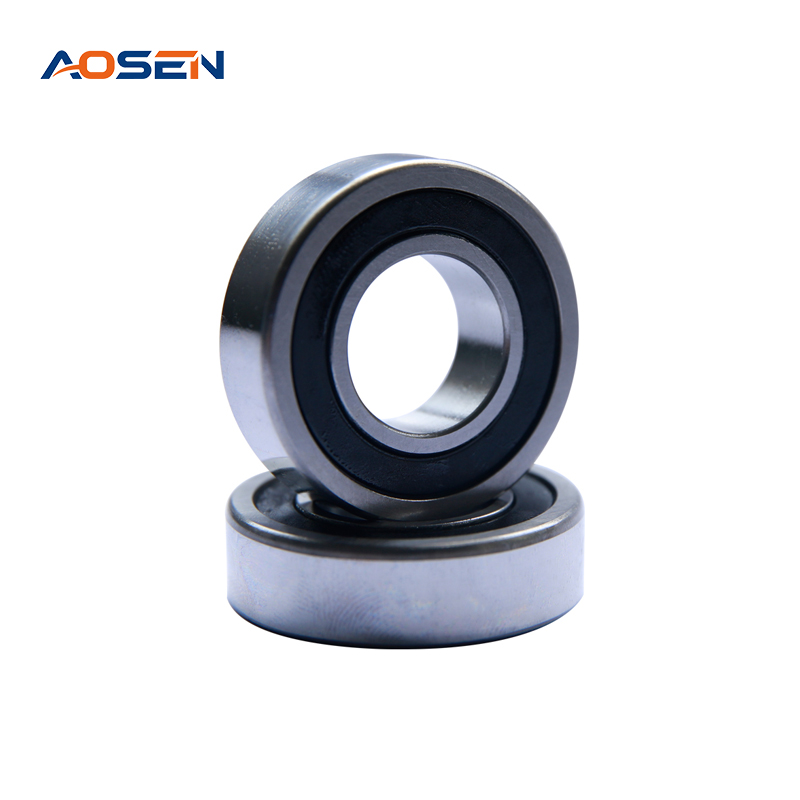 高速用途向け7000シリーズアンギュラ玉軸受 接触角 15 度の精密ベアリングは、高速、低騒音の機械に適しています。これらは、近くで説明した軽い予圧とよく組み合わされ、スピンドルの剛性と低摩擦を実現します。 製品を見る→
2 つの方法の比較
| 特徴 | 位置プリロード | 定圧予圧 |
|---|---|---|
| プリロードソース | 固定スペーサーまたはシム | バネまたは弾性要素 |
| 剛性 | 高 | 中等度 |
| 熱応答 | 熱により増加する傾向がある | ほぼ一定のまま |
| 一般的な使用方法 | 高-rigidity spindles | 高-speed or variable loads |
適切なプリロードを決定する方法
適切なプリロードを選択するには、トルクよりもアプリケーションが重要です。小型電気モーターなど、高速で動作するノイズに敏感な機器には、通常、軽い予荷重で十分です。重い予圧は、工作機械のスピンドルなど、熱よりも剛性が重要な用途に予約されています。実際的なアプローチは、特定の配置に対するベアリング メーカーの推奨から開始し、次に離脱トルクまたは軸方向のたわみで検証することです。アンギュラコンタクトペアでは、ロックナットのトルクがわずかに変化すると内部負荷が大きく変化する可能性があるため、必ずトルクレンチを使用して最終値を記録してください。正しいベアリング シリーズがすでに取り付けられている場合、測定された抗力は少なくとも 2 回転にわたって滑らかになるはずです。
経験則としては、速度を重視するにはプリロードを軽くし、剛性を重視するにはプリロードを重くします。多くの一般的なシリーズでは、軽予圧と中予圧の違いはわずか数マイクロメートルの干渉です。メーカーのデータシートが入手できない場合は、ばねスケールを使用して、外輪をゆっくり回転させながら摩擦トルクを測定します。これにより、再現可能なベースラインが得られます。最初の 1 時間の動作温度の上昇が最終的な判断となります。ハウジングが周囲温度より 20°C 以上上昇し、上昇し続ける場合は、さらなる損傷が現れる前に予荷重を減らしてください。
 7200シリーズ重荷重用アンギュラ玉軸受 接触角が大きく、大きなアキシアル荷重に耐えられる高剛性のシリーズです。周囲のガイダンスに記載されているように、より重いプリロードと剛性が優先される場合に最適です。 製品を見る→
段階的な事前ロード手順
目標のプリロードがわかったら、固定された順序でアセンブリを作業します。同じ順序が、ほとんどのスピンドル、モーター、ギアボックスの配置に当てはまります。
- シャフトとハウジングを清掃し、すべての接触面と肩の角のバリを取り除きます。内輪または外輪の下に汚れがあると、予圧測定が歪み、座面に傷が付く可能性があります。
- 軸受配列記号を確認してください。一致したペアの場合、DB、DF、または DT の配置はマークどおりに取り付ける必要があります。ペアを反転すると、接触角の方向とプリロードの動作が変わります。
- ベアリングペアとスペーサーまたはシムをシャフト上に配置します。リングを軌道面の接触点に合わせてください。スペーサーの位置がずれていると、ボールに不均一な負荷がかかります。
- ロックナットまたはクランプナットは段階的に徐々に締めてください。各段階の後にベアリングを回転させます。抵抗はスムーズに増加する必要があり、1 つの角度位置で引っかかったり束縛されたりすることはありません。
- 結果として生じる予圧を測定します。これは、ダイヤルインジケータで軸方向の変位を確認するか、定義された軸方向の荷重下でベアリングの離脱トルクを測定することによって行うことができます。
- 本締め後、シャフトを手で回してください。わずかに均一な抵抗でスムーズに回転するはずです。次に、アセンブリを低速で実行し、温度の上昇を監視します。
各段階後の回転チェックを省略しないでください。スペーサーが直角でない場合、スペーサーが歪む可能性があり、これは通常、回転ごとに同じシャフト角度で現れるタイトスポットとして現れます。予圧が予想範囲外の場合は、ナットを無理に締めすぎず、停止して原因を解決してください。
よくある間違いと実践的なヒント
現場での問題のほとんどは、繰り返されるいくつかのミスに遡ります。最も一般的なのは締めすぎです。技術者は予圧を通常のクランプ力として扱い、スピンドルがすぐに熱くなることになります。熱により内輪とシャフトが膨張し、予圧がさらに上昇し、熱暴走が発生します。もう 1 つの間違いは、シャフトの熱膨張を無視していることです。数マイクロメートルの膨張により、プリロードされたペアの負荷が大幅に増加します。
潤滑によってもイメージが変わります。始動時に過剰なグリースを使用すると離脱トルクが増加し、間違ったグリースを使用すると、機械が稼働するまで正しい予圧測定値がマスクされる可能性があります。誤ったブリネリングが発生した状態で使用されているベアリングは絶対に再使用しないでください。一度軌道がへこんでしまうと、予圧調整を行っても滑らかさが回復しません。通常、問題の最初の兆候は温度の安定した上昇であるため、初期のならし運転中にベアリングの温度を記録することは、少しの努力の価値があります。
ベアリングの予圧は、単一のロックナットの値ではありません。これは、ベアリングのタイプ、間隔、バネ定数、動作温度、潤滑を考慮したシステムの決定です。確実な方法は、予圧用に設計されたベアリングを選択し、正しい配置で取り付け、抗力、トルク、温度チェックで結果を検証することです。世界最高のセットアップ手順では、軌道形状の不一致を補正することはできないため、工場管理と品質検査を備えたサプライヤーが正しい選択です。当社のアンギュラ玉軸受は、予測可能な予圧に必要な幅の一貫性を持って機械加工されています。公差のストーリーを説明でき、製造プロセスの背後にいる人から購入してください。
-

-
 +86-15990593443
-
 浙江省寧波市慈渓市周祥鎮環城西路558号

