

ベアリングの内径・外径・幅をキャリパーで測定する方法
モーターのスピンドルからベアリングを取り外したら、部品番号が消えてしまいました。交換品を注文する前に、内径 (ID)、外径 (OD)、幅 (W) の 3 つの数値が必要です。適切なキャリパーを使用してこれら 3 つを直線で測定すると、市販されているほぼすべての標準ベアリングと一致します。
始める前に必要なツール
適切なツールを使用すれば、ベアリングの測定は迅速に行えます。デジタル ノギスは、同じ機器で内側、外側、深さを測定できるため、万能の選択肢として最適です。
- デジタル ノギス (0 ~ 150 mm の容量でほとんどの中小型ベアリングをカバー)
- 清潔で糸くずの出ない布
- 残っているマークを読み取るための虫眼鏡または明るいライト
- ベアリングが転がらないように平らな作業面
まずはベアリングを掃除します。リングにグリース、汚れ、塗料が付着すると、測定値が狂ってしまいます。ボア、外面、および面を拭き、熱膨張によって数値が歪められないように、ベアリングを室温で数分間放置します。
3 つの重要な側面
すべての標準的な単列ベアリングは 3 つの寸法によって定義されます。これらを入手したら、サイズ シリーズを特定し、交換品を注文できます。
| 測定 | 何を測定するか | キャリパージョー |
|---|---|---|
| 内径(ID) | 内輪の内径 | 内顎 |
| 外径(OD) | 外輪外径面 | 外顎 |
| 幅(W) | 外輪を挟んで対面 | 外顎 |
ステップ 1: 内径 (ID) を測定する
内径とはシャフトが入る穴のことです。キャリパー上部の小さいジョーを使用します。穴面に接触するまで開き、値を読み取ります。リングは長年の使用によりわずかに真円からずれている可能性があるため、直角で 2 つの測定値を取得し、それらを平均します。
ジョーをシールやシールドの上に置かないでください。内輪の実際の加工穴が必要です。ベアリングにゴムシールが付いている場合は、キャリパーのジョーを露出したボア表面に配置します。
ステップ 2: 外径 (OD) を測定する
外径とは外輪の外幅のことです。大きな下顎を使用して、外側表面の周りを閉じます。繰り返しますが、2 か所または 3 か所で測定し、一貫性のある最大値を取得します。外径の摩耗または損傷はハウジングのフィット感に影響を与える可能性があるため、測定値の変動が 100 分の 1 ミリメートルを超えた場合は、ベアリングがハウジング内で緩んでいる可能性があります。
ステップ 3: 幅 (W) を測定します。
幅は、外輪の一方の側からもう一方の側までの距離です。ベアリングを平らに保ち、外側のジョーを両面に当てます。片面が面取りされていたり、多少の凹凸がある場合がありますので、円周上の数点を測定してください。シール付きベアリングの場合、公称幅にはシールが含まれますが、シールが突出しすぎて信頼できる基準が得られない場合は、金属リングの面を測定してください。
ベアリングのマークを読んで測定値を確認してください
ほとんどのベアリングには片面にコードが刻印されています。このコードは、ベアリングが工場出荷時の状態を正確に示すため、ベアリングが磨耗している場合でも読む価値があります。一般的なコードは 6203-2RS のようになります。その意味は次のとおりです。
- 最初の桁の 6 はベアリングの種類、深溝玉軸受です。
- 数字 2 と 0 を合わせた 62 は、特定のボアの外径と幅を決定する寸法シリーズを表します。
- 最後の 2 桁の 03 はボアコードです。 20 mm までの穴の場合、00 は 10 mm、01 は 12 mm、02 は 15 mm、03 は 17 mm を意味します。コード 04 以上の場合、5 を乗じてミリメートル単位の内径を取得します。
- 末尾の 2RS は 2 つのゴムシールを意味します。その他の一般的な接尾辞には、金属シールドを表す ZZ などがあります。
このコードをクロスチェックとして使用します。測定した数値がボアコードおよび寸法シリーズと一致しない場合は、間違った面を測定したか、ベアリングが非標準タイプである可能性があります。
よくある測定ミスを回避する
悪い測定値のほとんどは、何度か繰り返されたミスから生じます。これらを知っておくと、間違ったベアリングを注文する必要がなくなります。
- キャリパーをゼロ調整していない場合: 測定前にジョーを完全に閉じ、ゼロボタンを押してください。
- 単位の混合: キャリパーがインチに設定されている場合は、ミリメートルに変換するか、元に戻します。各数字の横に単位を書き留めます。
- シール上の測定: ID はシールの開口部ではなく、機械加工された穴である必要があります。
- 摩耗したベアリングの測定: 回転トラックに目に見える穴がある場合、外径と幅はまだ正確である可能性がありますが、ボアが楕円形に摩耗する可能性があります。その場合は、測定された ID よりもスタンプされたコードを信頼してください。
- キャリパーを強く握りすぎると、小さなベアリングではリングが薄く、強い圧力でリングが曲がってしまいます。
測定値が 0.02 ~ 0.05 mm の範囲内で一致していれば、測定値は良好です。通常の用途における標準軸受公差は、メートル系列の範囲内に収まるため、その範囲内の読み取り値は信頼できます。
適切な交換用ベアリングの選択
ID、OD、幅がわかれば、サイズ シリーズがわかります。次のステップは、注文するベアリングが、負荷、速度、騒音要件、環境などの条件に応じて定格されていることを確認することです。
一般的な産業用途では、標準の深溝玉軸受がシャフトとハウジングの大部分をカバーしています。ラジアル荷重、中程度のアキシアル荷重、および高速速度に対応し、デフォルトでシールが使用可能です。 6200 シリーズなどのフルサイズ シリーズは、通常、モーター、ポンプ、またはギアボックスの磨耗したベアリングを交換するのに十分です。
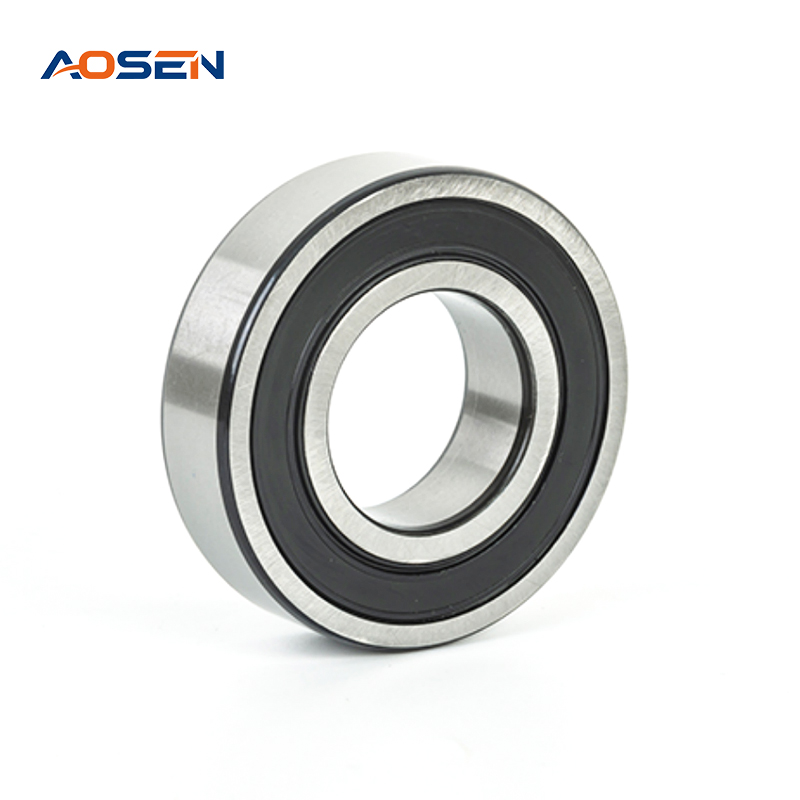 6200シリーズ シール付深溝玉軸受 一般産業用の 6200 サイズ範囲の標準クロム鋼軸受で、ラジアル荷重および中程度のアキシアル荷重が予想されるモーター、ポンプ、ギアボックスに適しています。 製品を見る→
湿気、化学物質、または頻繁な洗浄によって元のベアリングが故障した場合は、ステンレス鋼ベアリングに切り替えてください。標準のスチールバージョンと同じ内径、外径、幅を使用しているため、測定値がそのまま反映されます。ゴムシール付きのステンレスベアリングは、クロム鋼ベアリングよりもはるかに優れた耐腐食性を備えているため、ベアリングの最初の選択肢となります。 化学および電気メッキ環境 .
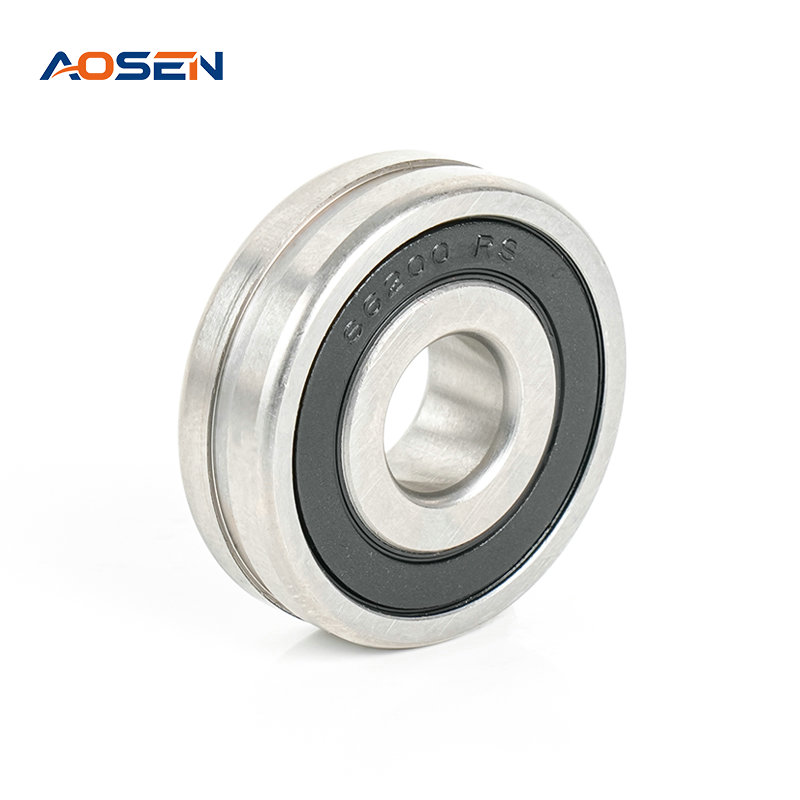 SS 6200 ステンレス鋼深溝玉軸受 ゴムシール付きの耐食性ステンレス鋼ベアリングは、標準 6200 寸法に適合しており、洗浄、化学物質への曝露、食品または農業機械の用途に最適です。 製品を見る→
ご購入前に、ご自身の三次元をご注文のシリーズのサイズ表と比較してください。テーブルには、ID 17 mm、OD 40 mm、W 12 mm の 6203 などの行が表示されます。測定値が一致する場合、ベアリングは正しいものです。深溝ベアリングのサイズと選択方法についての詳しい説明については、こちらを参照してください。 深溝玉軸受のサイズと材料の選択に関するガイド .
ベアリングの測定は簡単な 3 段階のチェックです。ID、外径、幅を記録し、刻印されたコードと照合して検証し、次にジョブに適した材料とシールの配置を選択します。時間をかけてきれいに測定し、寸法が違うと思われる場合は、注文する前にもう一度測定してください。疑問がある場合は、測定結果をベアリングのサプライヤーに送信してください。ほとんどの場合、数分以内にサイズを確認し、交換を推奨します。
-

-
 +86-15990593443
-
 浙江省寧波市慈渓市周祥鎮環城西路558号

