

ベアリングにグリースを注入する方法: 適切なグリースの選択、注入量、および方法
生産ラインがダウンし、メンテナンス チケットにはベアリングの異音、グリースの追加などのいつものことが書かれています。数回ポンプを押すと 1 週間は鳴きが静かになりますが、1 か月後にはいずれにしても同じベアリングが交換されます。ほとんどの場合、グリースが問題になることはありませんでした。ベアリングが新しいグリースをまったく受け入れることができるかどうか、実際にどのくらいの量が必要か、古いグリースがどこに行くべきかどうかを確認した人は誰もいませんでした。
短いバージョンが最初に来ます。両側にゴム接触シールを備えたベアリング (2RS タイプ) は生涯にわたって潤滑されており、グリースを無理に注入してもシールが変形したり吹き飛んだりするだけです。オープンベアリング、またはグリースフィッティングを備えたハウジングに取り付けられたシールドタイプは、再潤滑することができ、再潤滑する必要があります。再潤滑を適切に行うには、グリースを用途に適合させること、充填量を制御すること、ポンピングを開始する前に使用済みグリースに逃げ道を与えることの 3 つのことが重要です。以下のセクションでは、仕事上での決定事項を順番に説明します。
グリースガンを手に取る前にベアリングの種類を確認してください
密閉、シールド、オープン 深溝玉軸受 店頭ではほぼ同じに見えますが、必要なメンテナンスはまったく異なります。これはグリース塗布で最も間違いが起こりやすいステップであるため、速度を落とす価値があります。
- 2RS、両側にゴムシール。 工場では内部の空きスペースの約 30 ~ 50% にグリースが充填されており、接触シールによってグリースが保持され、水や埃の侵入を防ぎます。これらのベアリングは設計上メンテナンスフリーです。 2RS ベアリングにグリース ガンを当てても寿命は延びません。シールリップを溝から押し出し、汚染物質をキャビティ内に引き込み、多くの場合数週間以内にベアリングを破壊します。
- ZZ、両側にメタルシールド。 シールドは内側のリングとの間に小さな隙間を残すため、気密性がありません。ほとんどの ZZ ベアリングには工場でグリースが塗布されており、生涯潤滑剤として扱われますが、低速で負荷の高いユニットでは、設計上許容される場合にはハウジングから補充できる場合があります。
- ベアリングを開けます。 シールやシールドが一切なく、周囲のハウジングやオイルバス、グリス溜めに完全に依存しており、本格的にグリスアップが必要なタイプです。
部品番号からタイプを区別できない場合は、ベアリング面を見てください。黒いゴムリングは 2RS を意味し、ボアから後退した裸のスチールディスクは ZZ を意味し、目に見えるボールはオープンを意味します。 6200 ラインなどの標準シリーズは 3 つのバージョンすべてで提供されているため、多くの工場ではグリース ガンを即興で用意するのではなく、1 つのボア サイズを複数の構成で在庫しています。
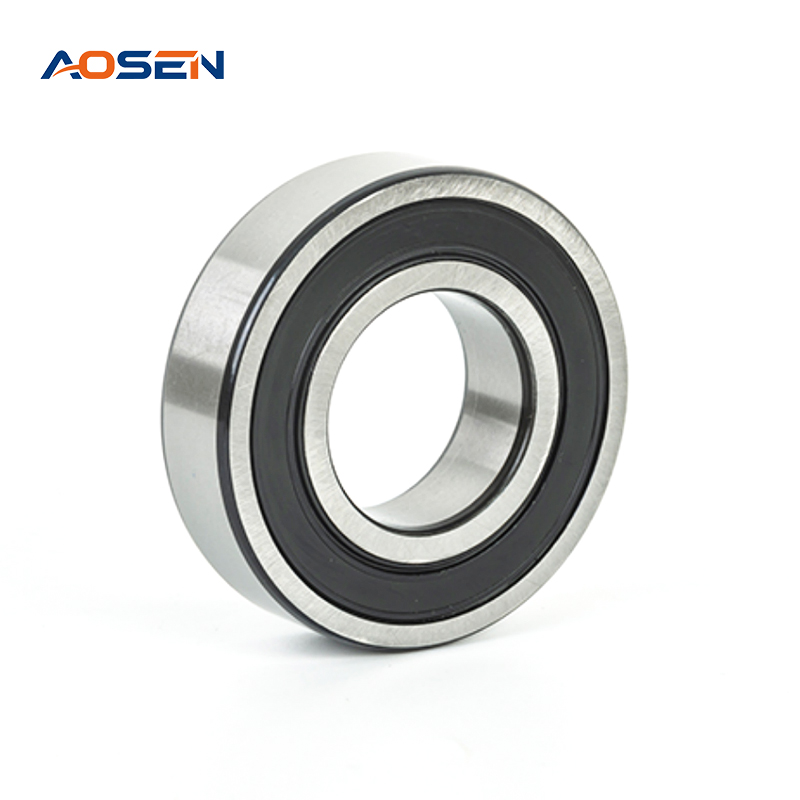 6200 シリーズ深溝玉軸受の密閉型および開放型 硬度、耐摩耗性、疲労強度を高めるために熱処理された GCr15 軸受鋼から作られています。 6200 シリーズには 2RS、ZZ、およびオープン バージョンがあるため、このシリーズは標準的な産業用ベアリングについて説明されているメンテナンス戦略に適しています。 製品を見る→
棚ではなく用途に合ったグリースを選択してください
グリースは、およそ 80 ~ 90% の基油を石鹸または複合増粘剤に加え、添加剤を加えたものです。ベアリング内部で重要なのは、動作温度での基油粘度、増粘剤の化学的性質、およびちょう度グレードです。ほとんどの工業用ボール ベアリングは、NLGI グレード 2 リチウムまたはリチウム複合グリースで良好に動作しますが、例外はまさに早期故障の始まりです。
| 動作状態 | 確認すべきグリースの性状 | 実践的な出発点 |
|---|---|---|
| 周囲熱または動作熱が高い | 滴点と基油粘度 | ハウジングのピーク温度を十分に上回る定格のリチウム複合グリース |
| 高速 | 一貫性と撹拌に対する耐性 | よりソフトな NLGI 1 または高速配合で、充填量はローエンドに抑えられています |
| 湿気、飛沫、屋外露出 | 増粘剤の耐水性 | 耐水性リチウム複合体。乳化するナトリウム石けんグリースは避けてください。 |
| 衝撃や重荷重 | 極圧 (EP) 添加剤 | 衝撃隣接サービス用の EP リチウム複合体 |
| 食品との接触の可能性 | 食品グレードの配合 | 偶発的な食品接触用に登録されたグリース、H1 クラス |
シフトごとに繰り返すべきルールが 1 つあります。それは、互換性のない増ちょう剤を使用したグリースを決して混合しないことです。たとえば、ポリウレア グリースと従来のリチウム製品をブレンドすると、油がにじみ出てベアリングから外に出るまで混合物が軟化します。グリースの種類を切り替えるときは、古いグリスを完全にパージするか、最初にキャビティを清掃してください。
取り付け前に開いたベアリングを手で梱包します
手動梱包は、ファン、ポンプ、電気モーターのオーバーホールなど、新規構築または再構築を行うオープンベアリングに適用されます。
- ベアリングを清潔な適切な溶剤で洗浄して保存防腐剤を除去し、完全に乾燥させます。圧縮空気を使用して乾燥機を回転させないでください。ボールが制御不能に飛び回り、軌道に傷を付ける可能性があります。
- きれいな状態で検査してください。外輪を手で回転させたときに錆びたり、変色したり、粗さが生じた場合は、グリースを塗って再使用するのではなく、ベアリングを交換する必要があります。
- 手のひらにグリースの塊を置き、ベアリングの側面に押し込み、グリースが反対側に見えるまでボールの間とケージの周りに塗り込みます。すべてのボールと軌道は最終的にコーティングされるはずです。
- 内部空洞の残りの部分は部分的にのみ充填します。余分なグリースが熱を発生するため、空きスペースの 30 ~ 50% を目指しますが、高速化する場合は 30% に近づくようにしてください。
- 外輪を手で回転させます。滑らかに回転し、薄く均一な膜が形成され、グリースの固い塊が回転経路を引きずることはありません。
取り付けられたベアリングに過剰な圧力をかけずに再潤滑する
すでにピロー ブロック、モーター エンド シールド、またはハウジング ユニット内で使用されているベアリングの場合、作業は梱包よりも古いグリースをきれいに除去することが重要です。
- ガンを作動させる前に、グリースフィッティングをきれいに拭きます。汚れを継手からまっすぐに排出することは、整備工場で最も一般的な自傷行為の 1 つです。
- 外への道を切り開きます。ハウジングの遠端にあるリリーフプラグまたはドレンプラグを取り外し、使用済みのグリースを逃がします。硬化した古いグリースがキャビティを塞ぐと、いくらポンプで注入しても、新しいグリースは軌道の手前で止まります。
- シャフトが回転するか、手で回転させながら、ゆっくりとポンプを送ります。ゆっくりとしたストロークでグリースを分散させます。速いものは、シールリップを内側に押し込んだり、シールリップを完全に外したりするほど圧力が急上昇する可能性があります。
- 新しいグリースがリリーフ開口部に現れたらすぐに停止してください。この信号は空洞が更新されたことを意味し、それ以上の余地があることを意味するわけではありません。
- ドレンを開けたまま数分間ベアリングを回転させてパージし、排出されたグリースを拭き取り、プラグを元に戻し、最初の 1 時間の運転後にハウジングの温度を再度確認します。
グリスの量と頻度
2 つの数値により、再潤滑プログラムは誠実に保たれます。 1 つ目は数量です。広く使用されている経験則では、ベアリングの外径にその幅と 0.114 を掛けて、標準的なボール ベアリングの追加量をグラム単位で求めます。 2 番目は間隔であり、固定カレンダーだけでこれを適切に処理できるものはありません。
グリースの寿命は温度とともに急速に低下します。実際上、ベアリングの温度が約 70 度を超えると、耐用年数は 15 度上昇するごとにおよそ半分になります。ほこり、湿気による洗い流し、激しい振動、および長時間のアイドル期間により、間隔はさらに短くなります。そのため、最高の軸受記録を持つプラントは主に状態ベースの再潤滑に移行しています。ハウジングの温度を記録し、質感の変化を触って聞き、パージしたグリースをサンプリングし、習慣ではなく証拠に基づいてグリースを注入します。
グリスアップが故障の原因となる間違い
- グリースを塗りすぎます。 固体が詰まったキャビティにより、転動体がグリースを介して回転し、温度が上昇し、潤滑剤が酸化または薄まり、漏れが発生します。グリースが少なすぎる場合よりも多すぎる場合に起因するベアリングの故障が多くなります。
- シールドベアリングにグリースを塗布します。 2RS ベアリングに銃を当てても、最初にベアリングを保護していたシールが損傷するだけです。
- 相容れない増粘剤の混合。 ブレンドされたグリースが柔らかくなったり、オイルがにじみ出したり、硬化したりする可能性があり、取り付けが始まった場所から遠く離れた数週間後に不具合が現れます。
- 汚いアプリケーション。 すべての作業の前に、フィッティング、ガンカプラー、および開いたハウジングを拭きます。ベアリングに比べれば、ぼろ布は何のコストもかかりません。
- 閉じたハウジングに対してポンプを送ります。 開いたリリーフまたはドレンポイントがないと、圧力はキャビティではなくシールに入ります。
密閉型ステンレスベアリングがグリースアップスケジュールを超過する場合
環境によっては、あらゆるグリース取り付けが責任につながる場合があります。洗浄ライン、海洋デッキ、電気めっきタンク、および屋外の水処理作業では、グリースを塗布するまさにその開口部が水や化学薬品によって攻撃され、グリース自体が乳化したり洗い流されたりする可能性があります。このような設定では、エンジニアリング上のより良い答えは、耐用年数にわたって事前にグリースが塗布された密閉型ステンレススチールベアリングを使用することです。グリースを塗布する必要がなく、パージポイントがなく、炭素鋼では数か月以内に穴が開くような耐食性を備えています。
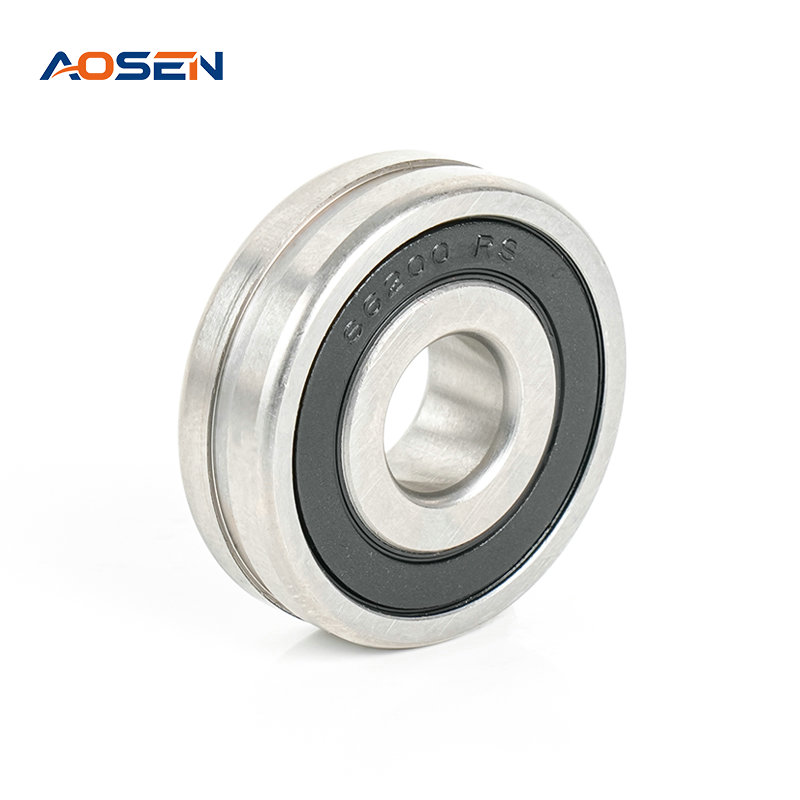 SS 6200 ZZ/2RS ステンレス鋼深溝玉軸受 一般的な 10x30x9mm サイズのグリースを塗布した AISI 420 ステンレス ベアリングは、水や化学薬品に対して密閉されています。これらは、グリースフィッティングが問題点となり、再潤滑が現実的ではない洗浄、海洋、屋外用途に適しています。 製品を見る→
食品および飲料の加工ライン これは典型的なケースで、苛性洗浄剤が衛生規則を満たしており、グリースを塗布し忘れると、単なるメンテナンスではなく汚染イベントになる可能性があります。同じ論理が化学プラントや造船所のポンプや撹拌機にも当てはまります。密閉型ステンレス ベアリングにより、メンテナンス プランから繰り返しの作業全体が削除されます。
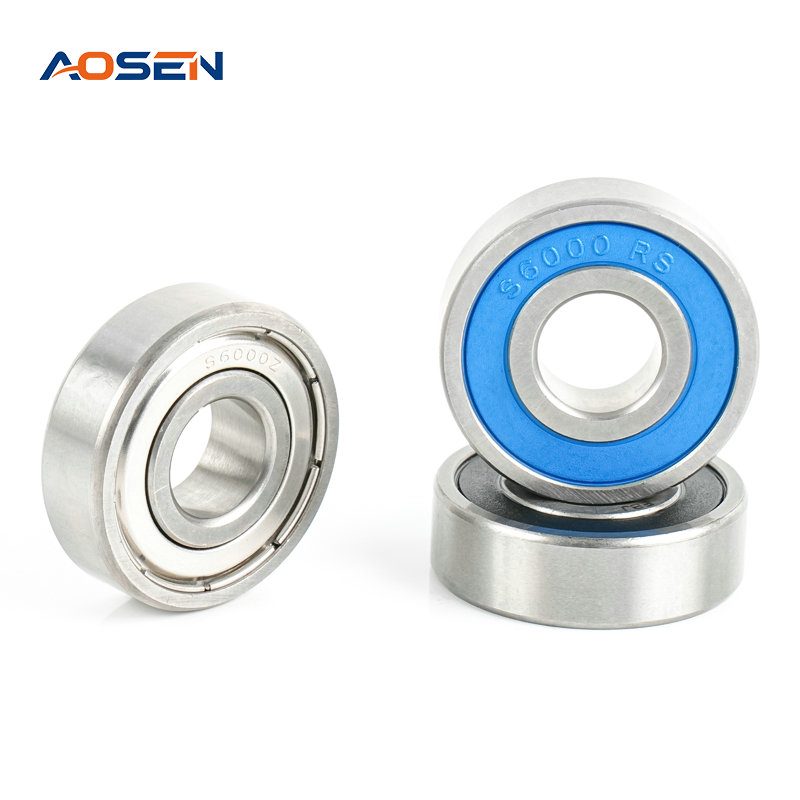 SS 6000 ZZ/2RS ステンレス鋼深溝玉軸受 食品、医療、海洋機器など、湿気が多く、軽度の腐食性があり衛生的な環境向けに、AISI 420 および 440C ステンレス鋼で入手可能です。密閉されたメンテナンス不要のベアリングでプラントを標準化する場合の標準的な選択肢です。 製品を見る→
シールドベアリングを標準化している場合、ZZ バージョンと 2RS バージョンの 6000 ~ 6900 シリーズにわたる標準とステンレスの両方の深溝玉軸受を製造し、動作条件に合わせてグリース充填、シーリング、公差を調整できるメーカーから購入するのが得です。寧波に自社工場を構える輸出志向のメーカーとして、当社は OEM カスタマイズと出荷前の二重品質チェックにより、世界中の機器メーカーや販売代理店にまさにその製品を供給しています。そのため、取り付けるベアリングは、計画したメンテナンス戦略と一致します。
-

-
 +86-15990593443
-
 浙江省寧波市慈渓市周祥鎮環城西路558号

